先说我的观点:数字化在热处理车间不是"选择题",而是"算得清账的必答题"。但前提是——你得先搞清楚自己车间到底亏在哪,而不是盲目上系统。
我在热处理行业摸爬滚打多年,接触过形形色色的车间:有老师傅凭手感调炉温的"老字号",也有上了全套数字采集系统却只拿来看曲线的"面子工程"。区别在哪?不是技术,是对痛点的认知深浅。
下面我从四个维度拆解这件事,文末附真实案例和数据,欢迎探讨。
一、先算账:传统热处理车间,钱到底漏在哪四口"井"?
很多老板觉得"我干了二十年都这么过来的",但细算几笔隐形账,往往触目惊心:
隐形损失来源具体表现年损失估算(中型车间)质量追溯盲区一批齿轮硬度不合格,客户索赔20万,但查不出是淬火段降温过快还是原材料问题,只能认赔直接索赔+丢单风险≥30万台账人力黑洞2名记录员+1名质检整理,每天4小时填表归档,月人力成本约1.5万,还不算错填导致的返工年浪费10~15万能耗粗放管理只交总电费,不知道哪台炉子老化漏气、哪类工艺耗电异常,节能改造无从下手年电费浪费8~12%(约5~8万)经验流失风险一位干了20年的老师傅离职,某合金钢调质工艺良率从97%跌到89%,半年才恢复废品损失+客户投诉≥ 20万
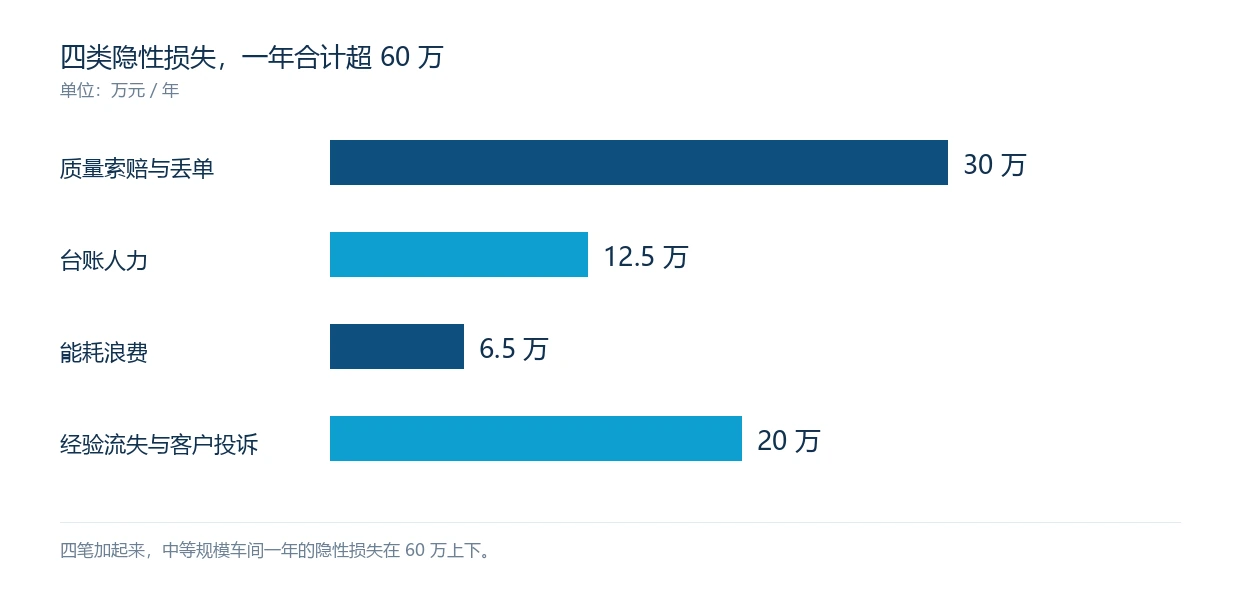
这四笔加起来,中等规模车间一年的隐形损失不算小。 数字化解决的不是"有没有大屏看",而是把这些漏洞一一堵上。
二、技术干货:海思特平台怎么"堵漏"?核心是三层闭环
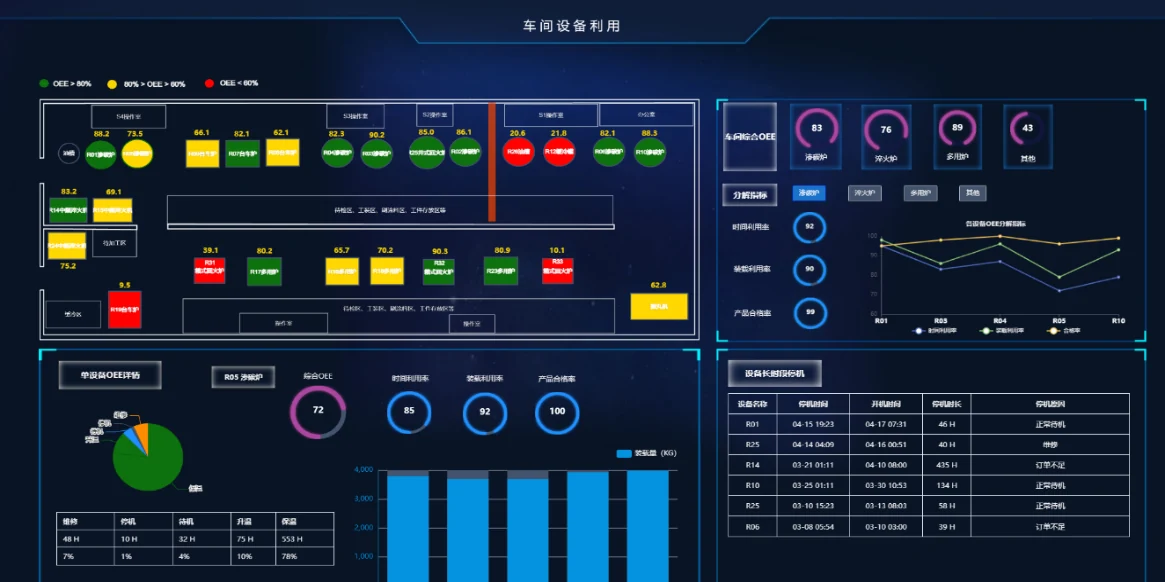
市面有不少数字化系统,但大多只做"数据采集+展示",海思特这套系统我专门去现场看过,它真正有价值的地方在于形成了从"感知→分析→沉淀"的完整闭环:
1、感知层:覆盖99%设备的"硬采"能力
老旧设备、进口设备都能采。24小时连续记录温度、升温速率、碳势、冷却速率,采样频率最高1秒/次,比人工手写(半小时记一次)精细了1800倍。
2、分析层:不是给曲线就完事,而是"找异常"
系统内置数据比对功能——当前生产的曲线自动与历史合格品标准曲线叠加对比,偏差超标即刻弹窗告警,而不是等出炉检测才发现硬度不够。这个功能帮一家齿轮厂把返工率压了下来,效果是在系统里直接看到的。
3、沉淀层:工艺库不是"电子文档",是可调用的"数字老师傅"
每条成熟工艺(含升温斜率、均温时间、装炉量修正系数)都结构化保存。新来技术员选产品型号,系统直接推荐最优工艺编号,新人上手周期从3个月缩到2周——这不是夸张,是安徽某轴承厂的实际反馈。
三、真实案例:上线3个月,算账算出了"意外之喜"
江苏一家做齿轮的热处理厂,痛点很典型:客户投诉批次质量波动大,验厂两次没过,丢了一个大客户单子。
上系统后,前两周什么都没改变,只是"先看清"。第三周能耗报表预警 3 号井式炉子耗电异常,排查确认是炉门密封条老化漏气。换一条密封条花不了多少钱,当月电费就省回来了。
更关键的收益在第四个月:一套新来的合金钢工艺,系统自动记录并生成了完整曲线,客户验厂时直接导出PDF,全过程数据不可篡改,审核员当场签字通过。老板跟我说了句实话:"以前觉得数字化是给大厂做面子,现在发现是给自己擦屁股。"
四、关于投入产出比(ROI),我的实际测算参考
以15~30台炉子的车间为样海思特这套系统(含硬件、软件、实施)的总投入,取决于数据点位数和控制要求。按前述隐形损失计算:
· 节约台账人力:8~12万/年
· 节约能耗:10-15万/年
· 减少废品/返工:15~20万/年
验厂通过带来的订单增量:不可量化,但往往更大
综合回本周期在1.2-2.5年,对于热处理这类利润率偏薄的行业,这个账是算得过来的。
五、给正在考虑数字化的同行三个"不成熟但真实"的建议
1. 先别急着买系统,先花两周做"手工统计":把每台炉每天的电表读数、每一批的合格率、每个员工填表耗时记下来——有了这些基准数据,你才能判断系统到底有没有效果,也能避免被供应商忽悠。简单说就是先摸清自己车间的浪费在哪,再评估数字化改造值不值。
2. 选型时重点问"老旧设备怎么接":很多车间一半炉子超过10年,通讯口都没有。如果供应商只懂标准协议,那你要额外花大价钱换仪表。海思特这类有自研采集模块的,老旧炉子也能低成本改造。
3. 系统是工具,管理才是根本:我见过上了系统但操作工嫌麻烦还是手写记录的例子。务必把"系统数据完整性"纳入班组考核,否则再好的平台也白搭。
最后回应开头的问题
热处理车间数字化,不是"面子工程",而是把过去靠运气和经验的环节,变成可量化、可追溯、可优化的标准流程。 它不会让你一夜暴富,但能帮你把每天在漏的钱一点一点收回来。