客户案例
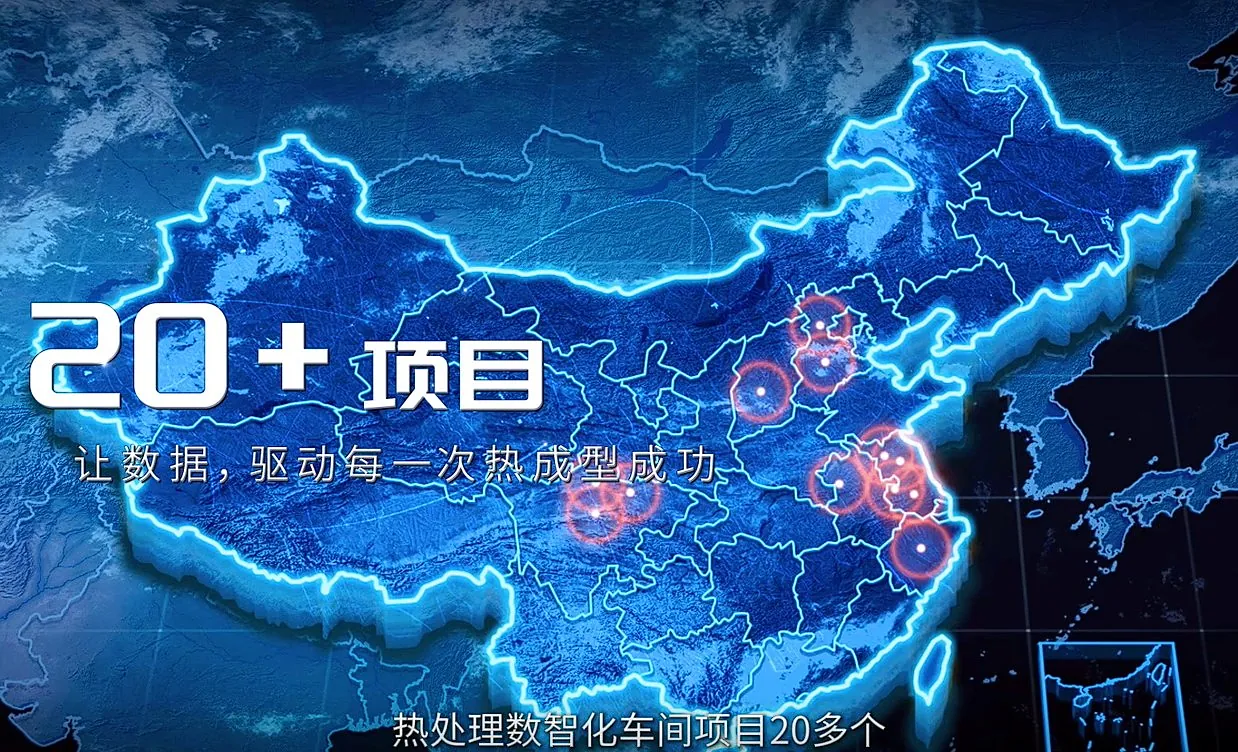
不是挑最好看的三家,是三类客户里各挑一家:国企军工、机械制造、热处理加工。你先找跟自己像的那一家,再看它改的是哪一段。
 01 国企军工航空动力控制部件
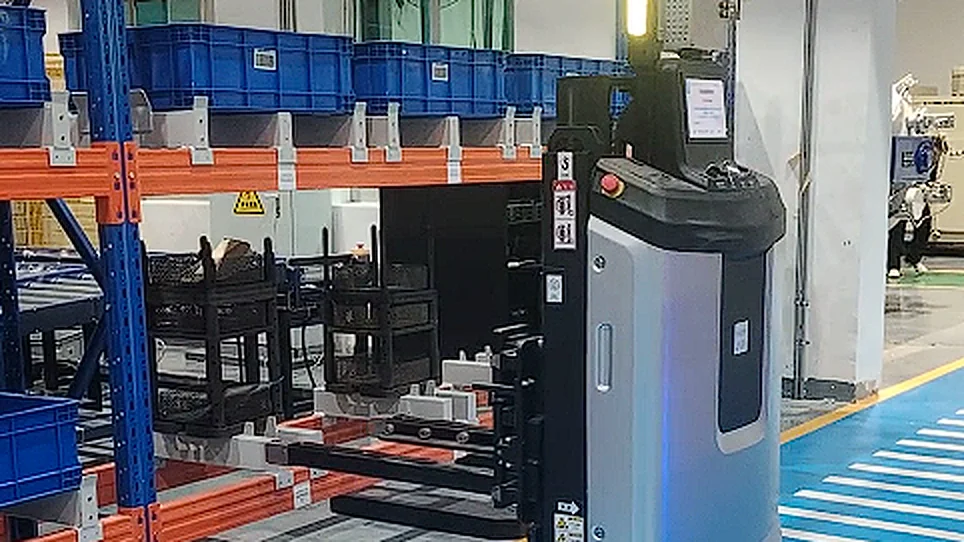
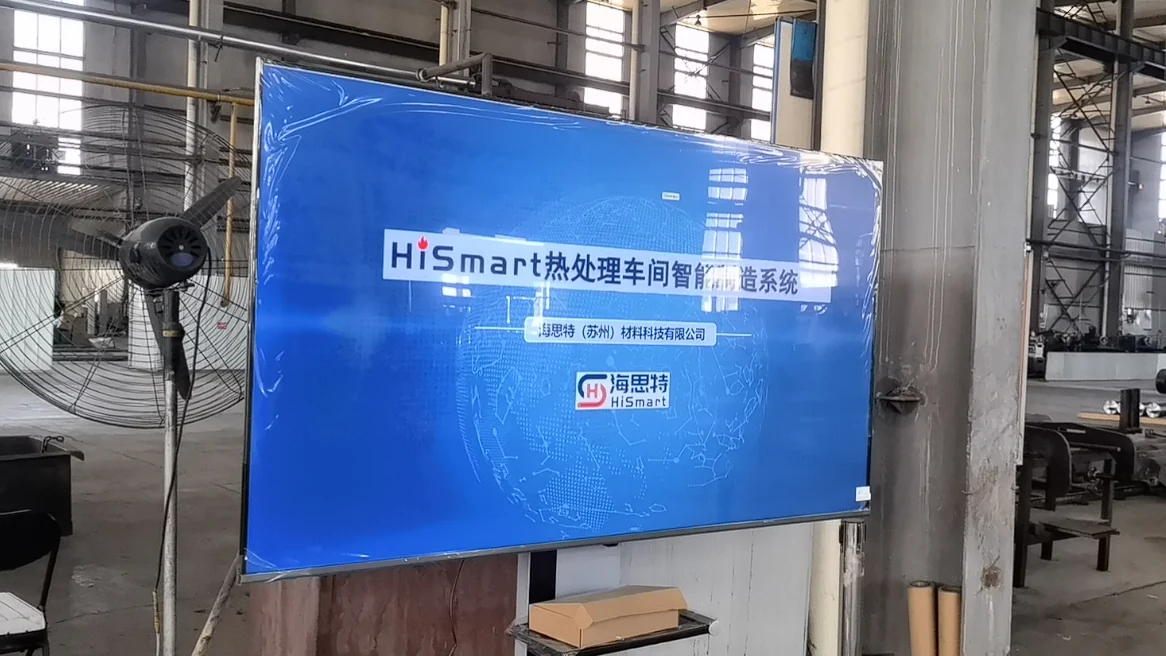
贵州某航空动力控制:从进料到出炉,怎么串起整条线
两条自动线加真空炉手动线共 56 台设备,加上项目里新建的立体仓储库与 2 台 AGV,一起接进同一套系统;上接 MES、PDM,下接产线控制与仓储物流。
 02 机械制造渗碳 / 氮化线
河北某机械制造:被上游客户推着做,三年做成三期
一期是上游客户要求同步指定工件的数据,只接了部分渗碳炉与氮化炉;二期自己加数字电表;三期扩到 18 台套并上线能耗与报警。
 03 热处理加工金属表面处理
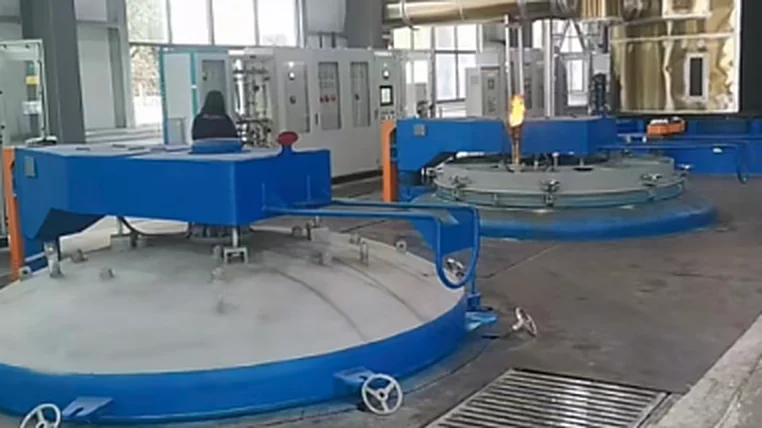
重庆某金属表面处理:一炉合二十几种活,排产排不动怎么办
几千种规格、工艺图纸复用率低,同一炉里合炉生产的工件最多 20 余种。把工艺结构化存进参数库,再做自动排产、合炉拆批两项适配。
改造重点
记录从人工转自动
原来靠人抄的参数,改成从设备直接采集进系统。车间少了抄写和补填,数据也不会因为换班而断掉。
工艺从经验转结构
老师傅脑子里的参数和搭配规则,整理成系统里可调用的结构化数据,换人接手也能查到依据。
排产从人工转自动
计划员不用每天手工拼炉次,系统按规则排,合炉、拆批自动处理,错排漏排相应减少。
实施步骤
不承诺上线当天全面替换。改造分三步走,每一步都有明确的交付物。
跑通设备采集与工艺
接入先选的一台或几台炉子,把炉温曲线、工艺参数、零件信息在系统里跑起来,班组能在工位端看到任务。
试运行,边用边调
排产、报工、检验记录逐步上线,工艺路线和报表模板按实际使用情况调整。这段时间问题最多,也最有价值。
独立使用、独立维护
客户自己能配工艺、改报表、处理常见问题,不依赖我们驻场。做到这一步才算项目完成。
常见问题
老炉子能不能接?要不要换设备?
能不能接、要不要改,就看一样东西:有没有通信端口。有端口的直接把数据读出来,设备不用动;没有端口的只能先改控制仪表才能取数,老炉子多数属于这种情况。改仪表这件事客户可以自己做,也可以委托我们。进口设备我们照样接,有成熟的接入方案。目前已接入设备 300 多台,其中十年以上的炉型不少。
改造期间要不要停线?
不用停线。改造放在设备的生产间隙里做,一台一台过,基本不占生产时间,对产量的影响很小。
多久能真正用起来?
按已经建成项目的经验,系统建设交付完成后,快的 1 个月、慢的 2–3 个月能用起来。这段时间不是我们单方能推出来的:管理层要定规矩,车间要真按系统走。配合不到位,时间就往后拖。
和通用 MES 到底差在哪?
差的不在技术能力,在视角。通用系统覆盖面广,一套能进很多行业;我们是拿热处理设备和车间的实际生产经验反过来磨这套系统,专为热处理场景做。专业度深,能摸到生产底层那一层:合炉怎么拼、拆批怎么拆、工艺怎么随活调,这些通用系统不碰。