10台套设备接入
几千种产品型号规格
20余种单炉最多合炉工件
30%日常排产时间占原来
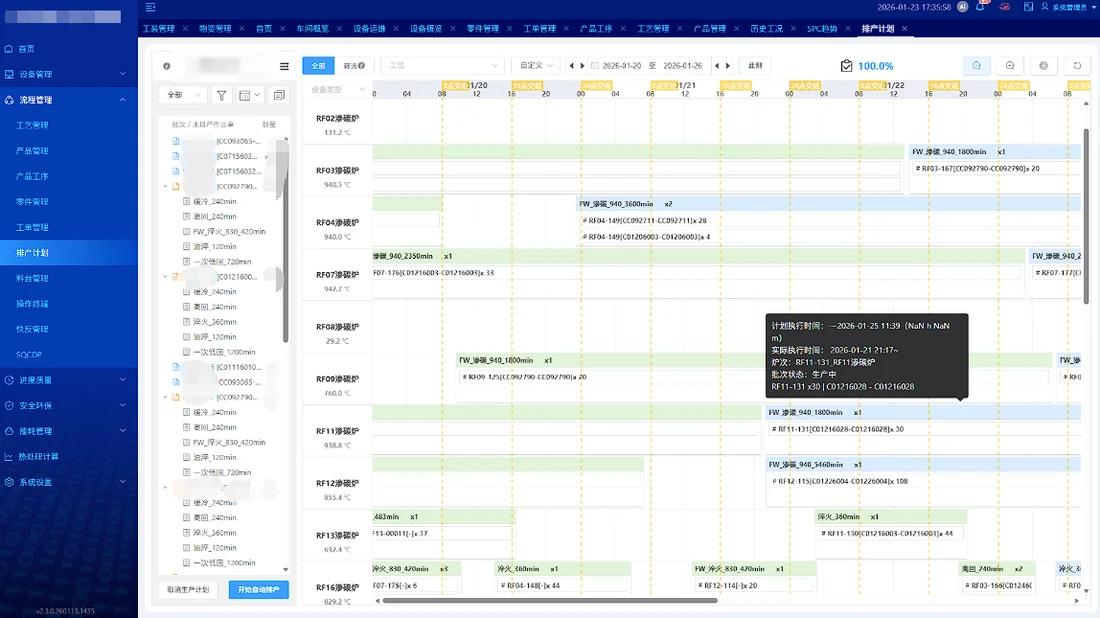
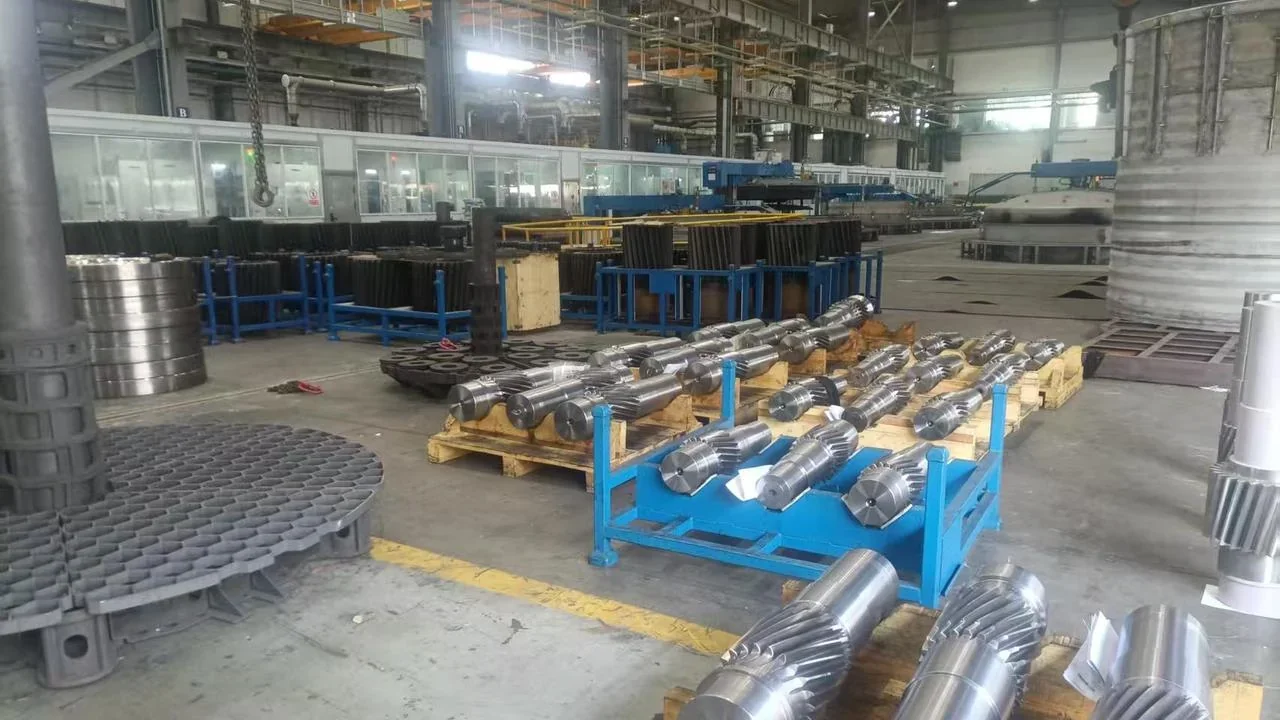
这家做金属表面处理,来料杂、规格多:现有产品型号规格约几千种,工艺图纸复用率低,人工排产难度大,同一炉里合炉生产的工件最多可达 20 余种。要解决的不是「有没有记录」,是「这一炉到底装什么」。
卡在哪多品种小批量的典型困境
- 规格太多,工艺图纸复用率低。几千种产品型号规格,图纸存着但调不出来,每来一种活都要重新查、重新对。
- 一炉合 20 余种工件,人工拼不出来。合炉规则在老师傅脑子里,换个人就排不动。
- 错排、漏排是人工排产的常态。排完还要回头核对,排产本身占掉计划人员大量时间。
做了什么
- 建工艺参数库
把产品工艺结构化存储,日常更新、维护、调用都在库里完成,不再依赖图纸和记忆。
- 自动排产适配
在既有自动排产功能上,按这家的合炉规则和工艺路线做适配,替代人工逐单拼炉。
- 合炉拆批适配
一炉合 20 余种工件的场景,把这家自己的合炉与拆批规则配进系统,系统按规则合、按规则拆。
- 设备与过程接入
10 台套设备完成数字化升级并接入平台;设备管理、流程管理、进度质量、能耗分析四大模块上线,并增加淬火转移视频录制功能。
现在什么样
排产效率
日常排产时间缩短至原来的 30%,人工排产的错排、漏排相应减少。
工艺复用
工艺结构化存储,日常调用与维护方便。
过程留痕
淬火转移过程可录像,用于过程复核。
多品种小批量的热处理厂,难点通常不在炉子够不够,而在「这一炉装什么、怎么拆」。工艺先结构化,排产才谈得上自动;顺序反了,自动排产只是把手工的错误跑得更快。
← 回到案例列表
三类客户里另外两家也在这一页