业务流程
不按标准工位拆,按一炉活拆。工单进车间、定工艺、排到炉子、出炉检验、归档出报告,这中间的每一步都在系统里留下记录。
设备采集
炉温曲线、关键工况参数和设备报警从设备直接进系统,不用人工再抄一遍。
- 不同年代、不同品牌炉型统一接入
- 采集盒 / 仪表信号 / PLC 按现场条件选
- 断线续传,曲线不留断点
工艺管理
工艺参数和工艺路线在系统里维护,支持模板导入;零件信息统一管,不用每来一批重填。
- 工艺模板一次维护、反复调用
- 参数改版留痕,查得到谁改的
- 零件—工艺—设备对应关系固定下来
生产管控
工单按工步拆开排到设备,班组扫码报工。在制品走到哪一步、今天能不能做完,打开系统就知道。
- 合炉、拆批按现场实际排
- 工位终端上看得到下一炉做什么
- 进度与设备状态同一屏,不用打电话问
报表
按批次、工件编号调出原始过程记录和温度曲线,检验结果和生产数据按模板导出、打印。
- 客户审厂、体系审核直接调档
- 炉次能耗分摊到工件、工单、产品
- 报表模板按客户现有格式配
功能模块
那四件事是主干,也是小型厂改造先跑通的部分。系统完整形态在主干上扩展,先上什么、后上什么不影响数据是一条线。
五个模块随系统分批上;热处理计算客户有需要时单独部署。
设备管理
设备台账、点检保养、历史工况与工况对比,一个车间有多少台炉、各自跑过什么,一屏看完。
流程管理
零件、工艺、工单、排产在同一份数据上;排产按时间 × 设备自动排,合炉拆批按现场实际调。
进度质量
在制品走到哪个工步、预计什么时候完,查得到;检验结果录进去,报告和 SPC 趋势一键出。
能耗管理
电和甲醇、丙烷、氮气、水的用量按批次记,摊到设备、工件、炉次上,直接进成本。
安全环保
淬火转移时间、生产录像、排放监测和工艺数据挂在同一条时间轴上,出了事倒得回去。
扩展项按客户最关心的指标排先后,暂时不上也不影响主干运行。
热处理计算5+1 里的那个 1 · 单独部署
接 COSMAP、DEFORM、DANTE 一类仿真软件,用系统沉淀下来的真实工况做工艺预测与参数优化。它本身就是一套独立软件,不打进系统的部署包里:系统负责把工况数据攒下来,它负责拿这些数据算,客户需要时单独部署。
系统界面
都是系统里真在跑的界面,客户数据做了打码;你的炉子接进来之后,屏上换的就是你自己的炉号和工单。
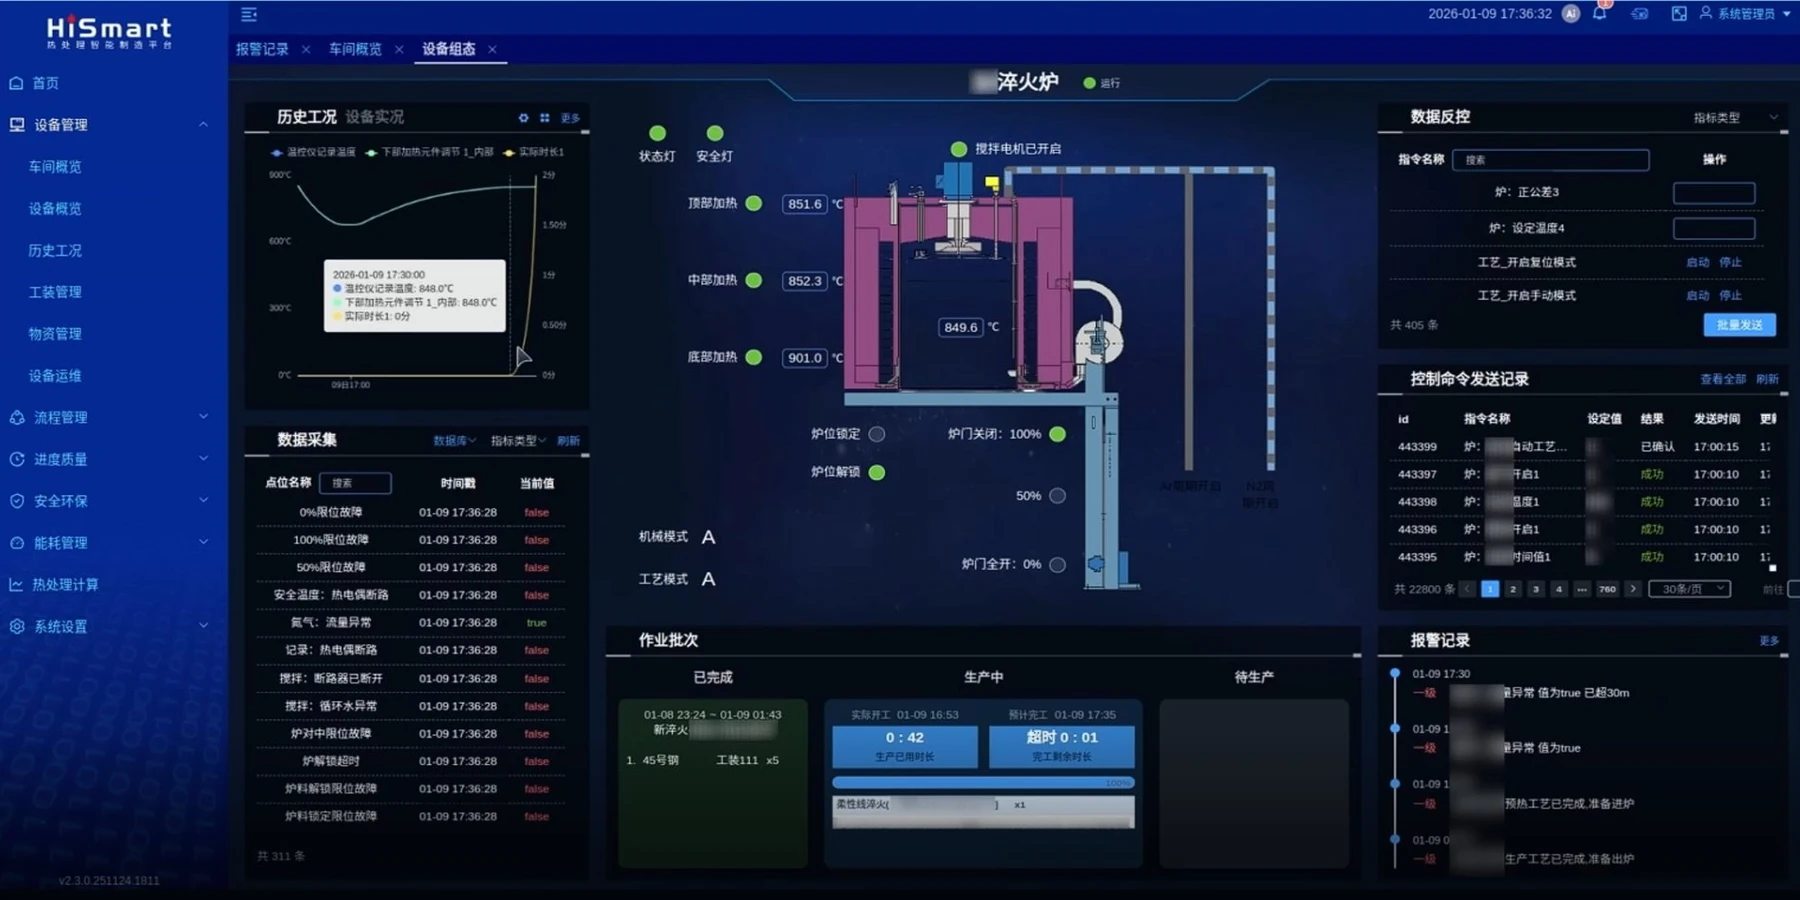
左边是这台炉的历史工况曲线和点位表,中间是炉体本身——上中下三区加热温度、炉温、搅拌、炉门,右边是能直接下发的反控指令和报警记录。这炉已经超时 1 分钟,屏上直接标出来,不用再跑去仪表柜看。
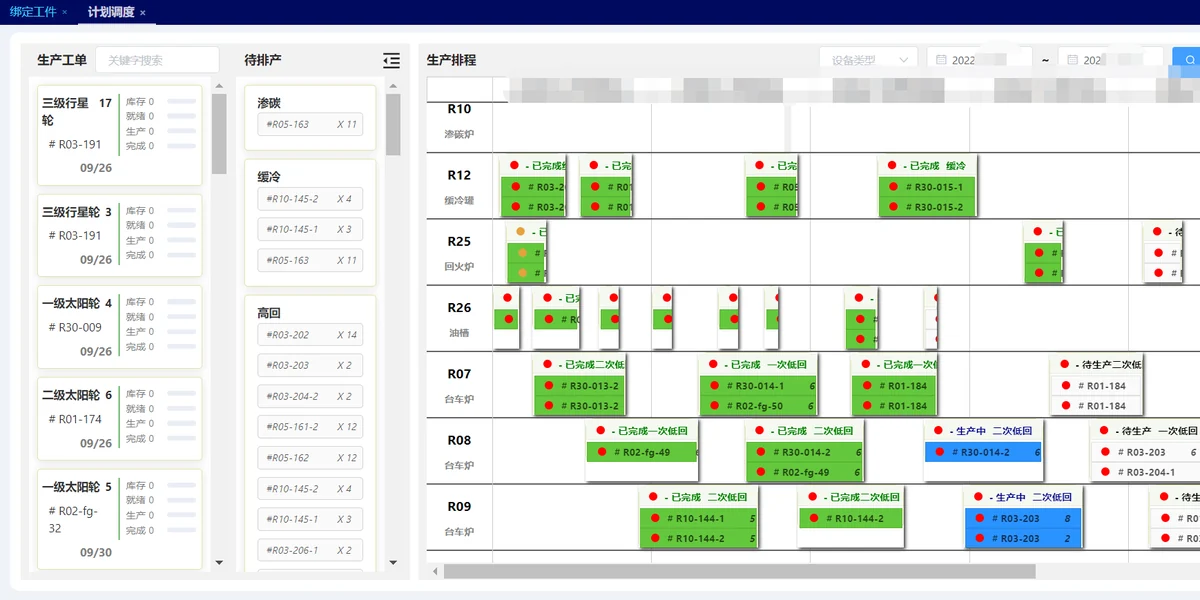
左边是待排工单,中间是待排工序,右边每行一台炉。绿色已完成、蓝色在生产、红点待生产,合炉拆批在图上直接调。
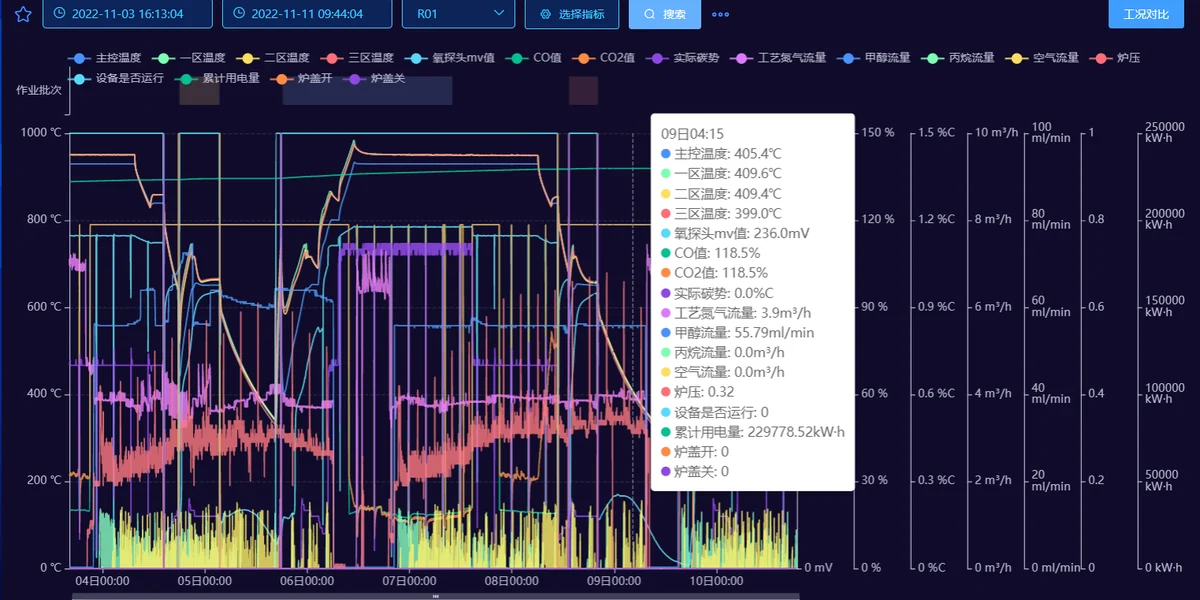
温度、碳势、气氛流量、用电量挂在同一条时间轴上,鼠标停在任意时刻,所有参数一起读数。审厂、追异常直接调。
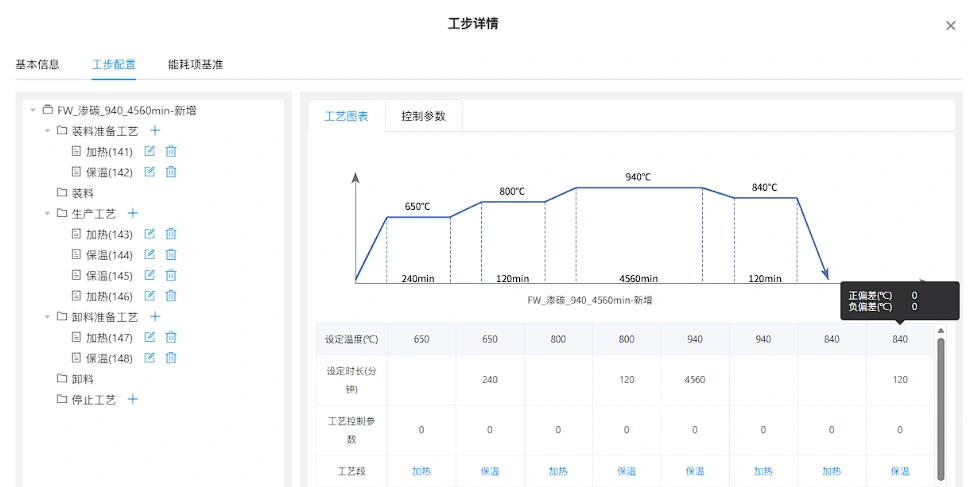
装料、加热、保温、冷却逐段配上设定温度和时长,一条曲线连着下面那张参数表。排产、下发给设备、事后判合格,都按这张图走。
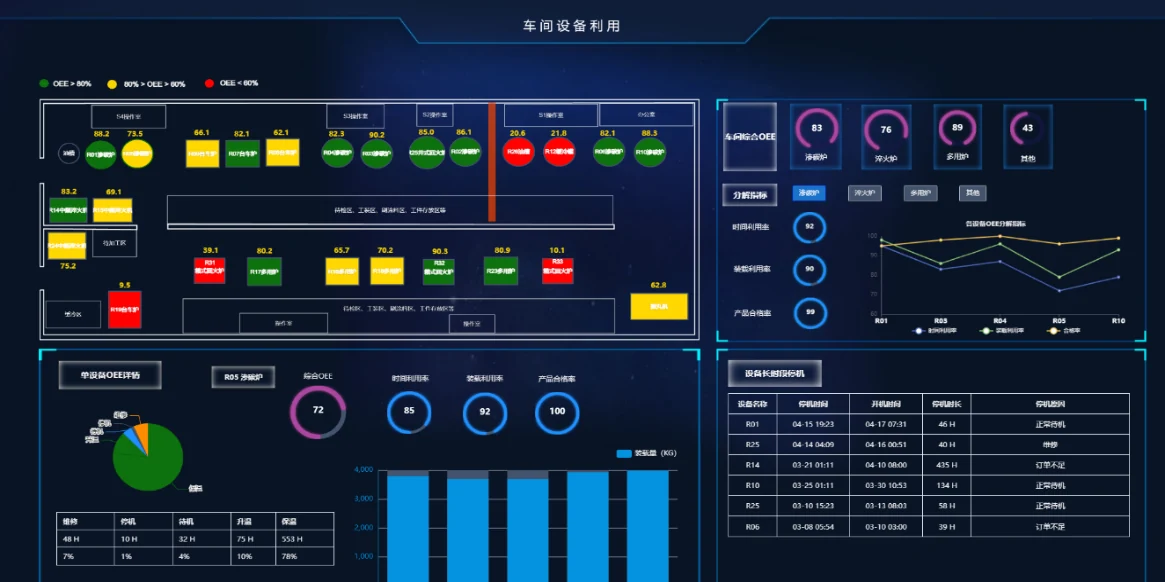
时间利用率、资源利用率、合格率分开算,横向比同类炉、纵向看单台趋势;停机原因记在明细里,是订单不足还是保养,写清楚。
系统架构
从炉子上的仪表到集控室的大屏,中间是这五层。系统和数据都部署在客户本地,不经过我们的服务器;要和 ERP、MES 打通时按接口对接。
配套硬件
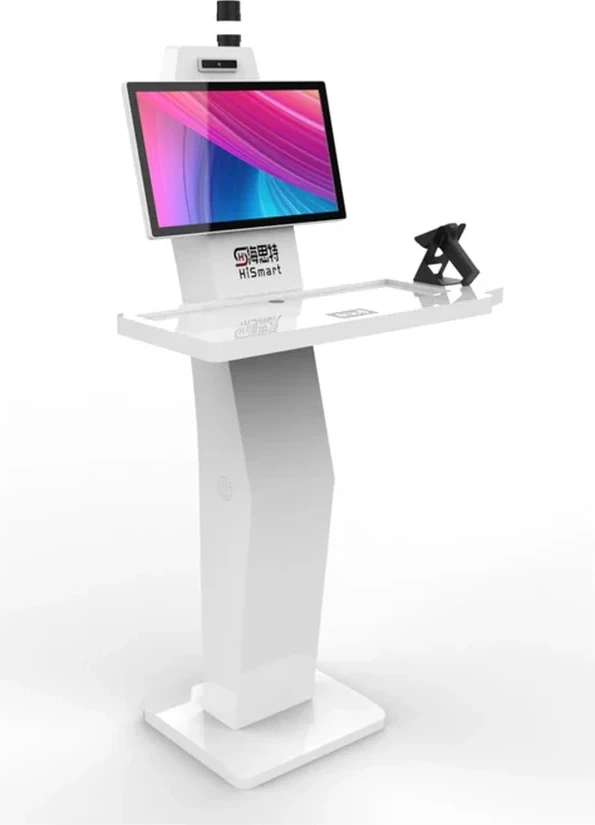
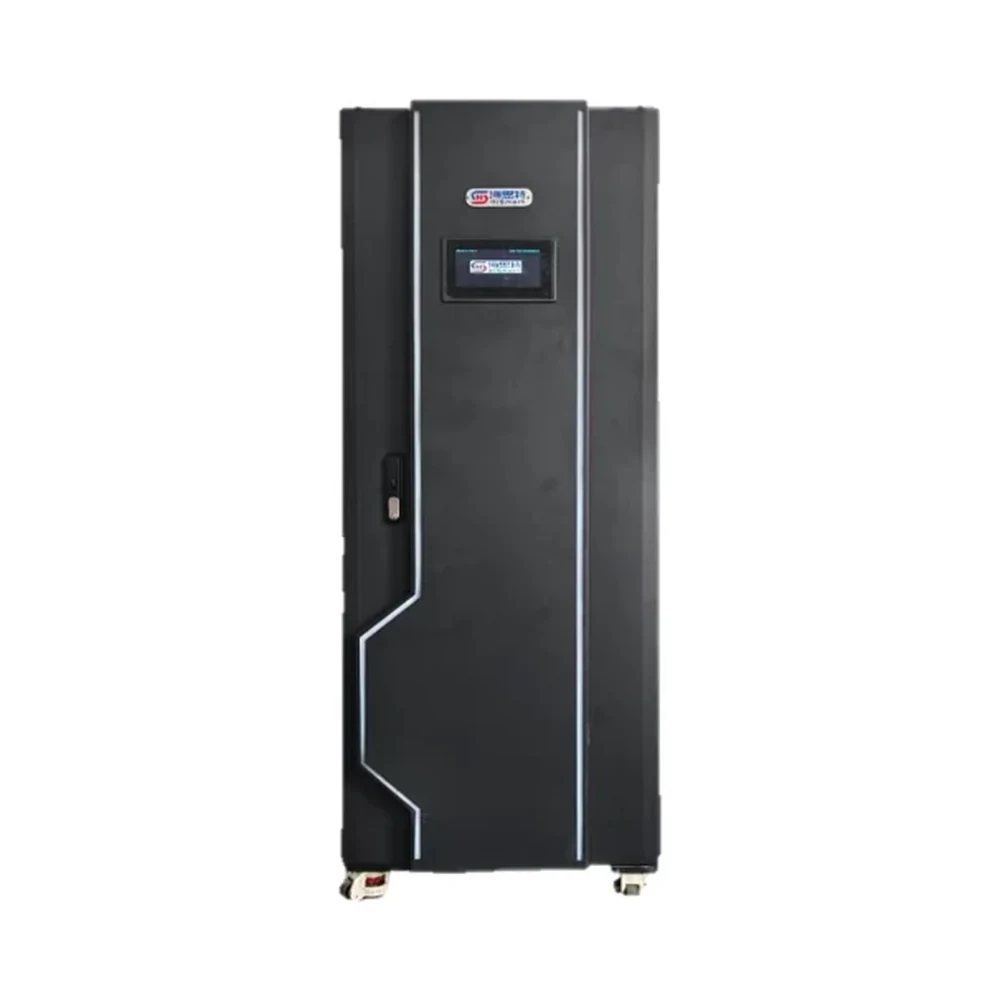
三件随系统一起交付,另外三件按需要加。装哪几件不按型号套,看你要采哪些点、现场有没有接口。
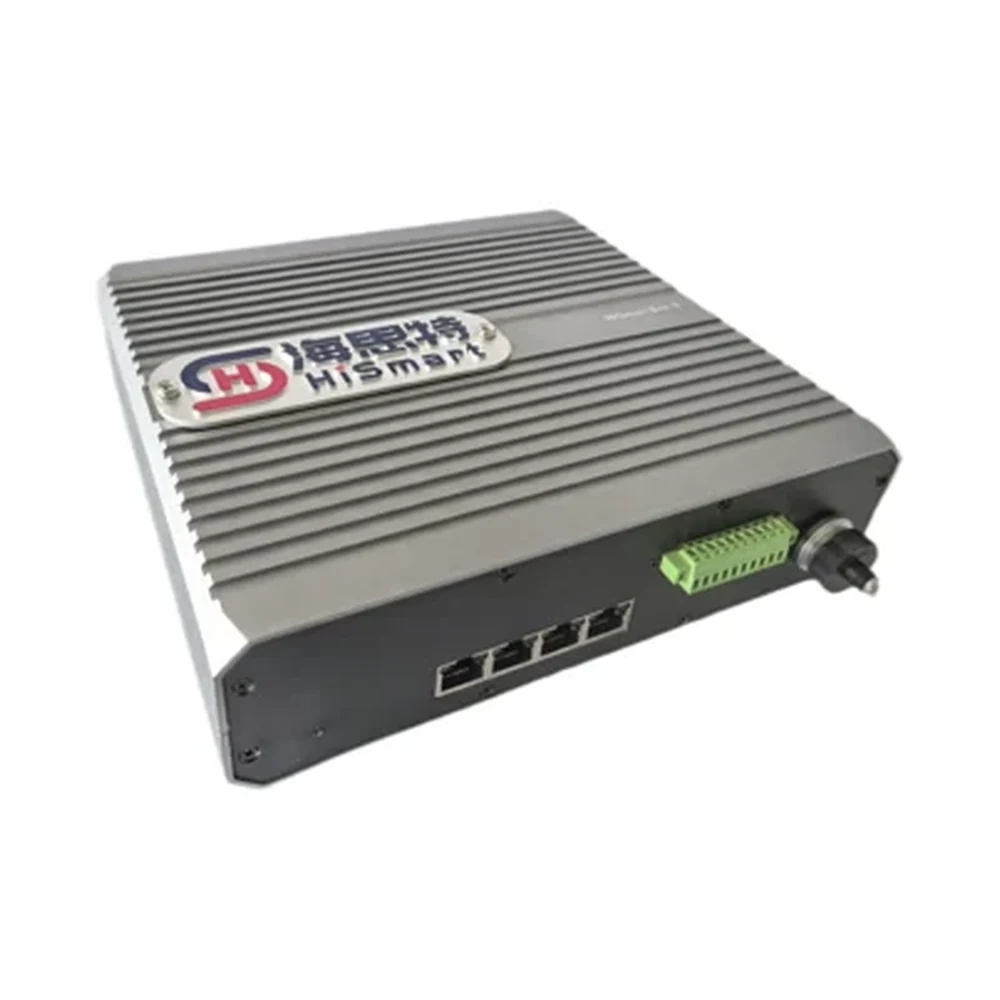
老炉子不换,数据照样采
车间里的炉子往往跨了十几年、好几个品牌。采集不要求换设备,按现场条件选方式:有新接口的直接读,有仪表信号的走采集盒,只有老式记录仪的做改造加装。
哪台炉子配哪种硬件,不是按型号硬套,是按你要采哪些点、现场有没有接口来定。先接一台跑通,再往整条线铺。