上个月,常州一家齿轮热处理厂,客户来审厂。
审核员翻完台账,说:“这批渗碳齿轮,工艺曲线调出来看看。”
车间主任愣了几秒。转身去翻记录本。
二十分钟后,翻出一张手写记录单:每小时记一次温度,中间空了两行。
审核员没说话,在表上打了个勾。
三个月后,订单没了。
审核报告里就一句话:热处理过程参数无法完整追溯。
几十万的订单,输在一张没填满的纸上。
这事不是个例。我们接触的热处理厂里,至少四家——江苏、南京、常州、河北都有——被上游客户点名要求上系统。
不上,踢出供应商名单。
政策在推,不是选项是门槛
很多人觉得数字化是锦上添花。
但“十五五”规划写得直白:智能化、绿色化、融合化。全面推进“人工智能+制造”。
落到热处理行业,就一条:全流程过程可追溯。
行业指标也出来了——2030年,关键设备联网率≥95%,数据采集覆盖率100%,MES覆盖率≥80%。
五年后,没有数据、查不到记录的热处理车间,连行业平均线都够不着。
客户在查,躲不过去
热处理是特殊过程:工件进炉,参数看不见、过程干预不了。
质量好不好,全看工艺有没有被执行、记录有没有被保存。
所以在汽车(IATF 16949)、航空航天(NADCAP)审核体系里,热处理过程可追溯——不是加分项,是入场券。
这两年审核方式变了:
以前翻台账,现在直接调数据
现场随机抽一批工件,当场导出工艺曲线
更严的,要求供应商把订单生产数据通过接口同步给客户,远程监控
我们客户里,有企业直接收到通知:“下季度审厂,我们需要看到你们的生产数据实时同步。”
不追溯,就出局。
数字化系统干三件事
可能有些老板就要说:我热处理设备工况正常,装系统干啥?
说透了就三件事。
第一件:留住老师傅的手艺
热处理这行,经验就是命。
但经验在老师傅脑子里,不在本子上。人一走,诀窍就没了。
MES把升温斜率、保温时长、装炉量系数这些参数结构化存进工艺库。新来的人,选产品型号,系统直接推荐最优工艺,一键下发到炉子。
上手周期从三个月压到两周。
老师傅走了,手艺还在。
第二件:每批工件有“户口”
工件、批次、炉次、设备、操作人、工艺参数、检验结果全部自动绑定。
车间扫码报工。一批活从装炉到出炉,数据自动归到一个档案里。
将来哪批出问题,扫码一查:材料谁家的、参数谁设的、操作谁干的,全串起来了。
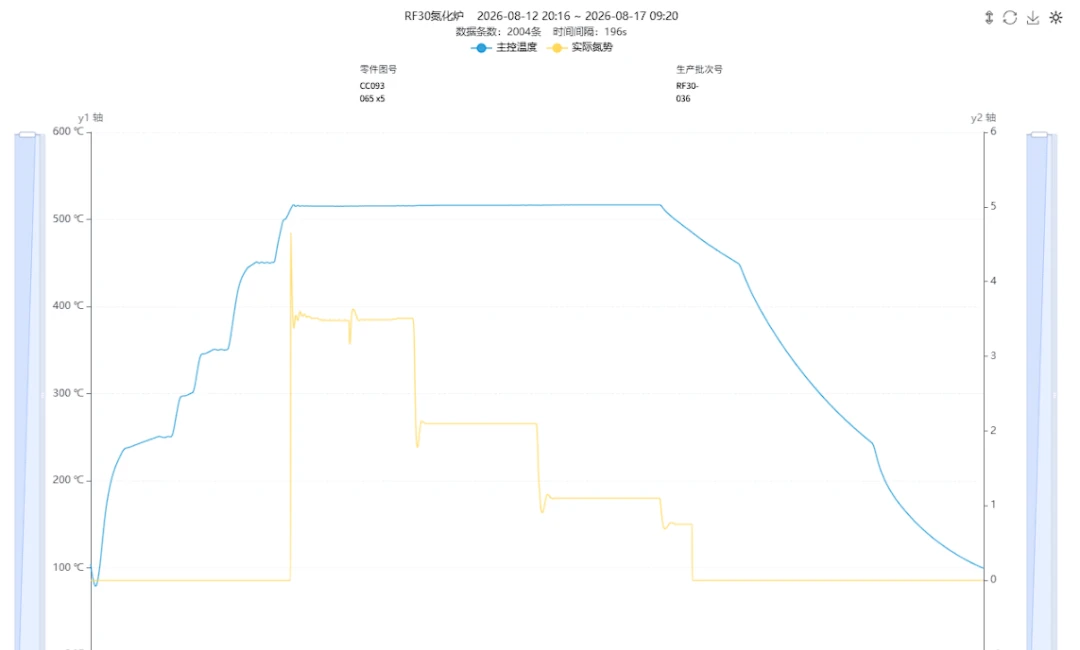
第三件:工艺曲线自动存
这是最救命的功能。
系统自动采集温度、工艺时长、气氛浓度,每秒一次。人工半小时记一次,数据完整性完全不在一个量级。
每批工件自动生成完整工艺曲线,不可篡改。
客户审厂要曲线?一键导出PDF。
我们一个客户的原话:“以前觉得数字化是给大厂做面子,现在发现是给自己擦屁股。”
小厂也能上
小厂老板说:那是大厂的事,我们搞不起。
这套系统就是给中小热处理车间做的。
费用:30-50万,根据设备数量及功能模块评估费用。跟一台热处理设备差不多。
时间:1-2个月,不用停产,边干边上。
设备:不用淘汰。箱式炉、井式炉、连续炉、真空炉,老旧、进口都能接。
系统功能可选:
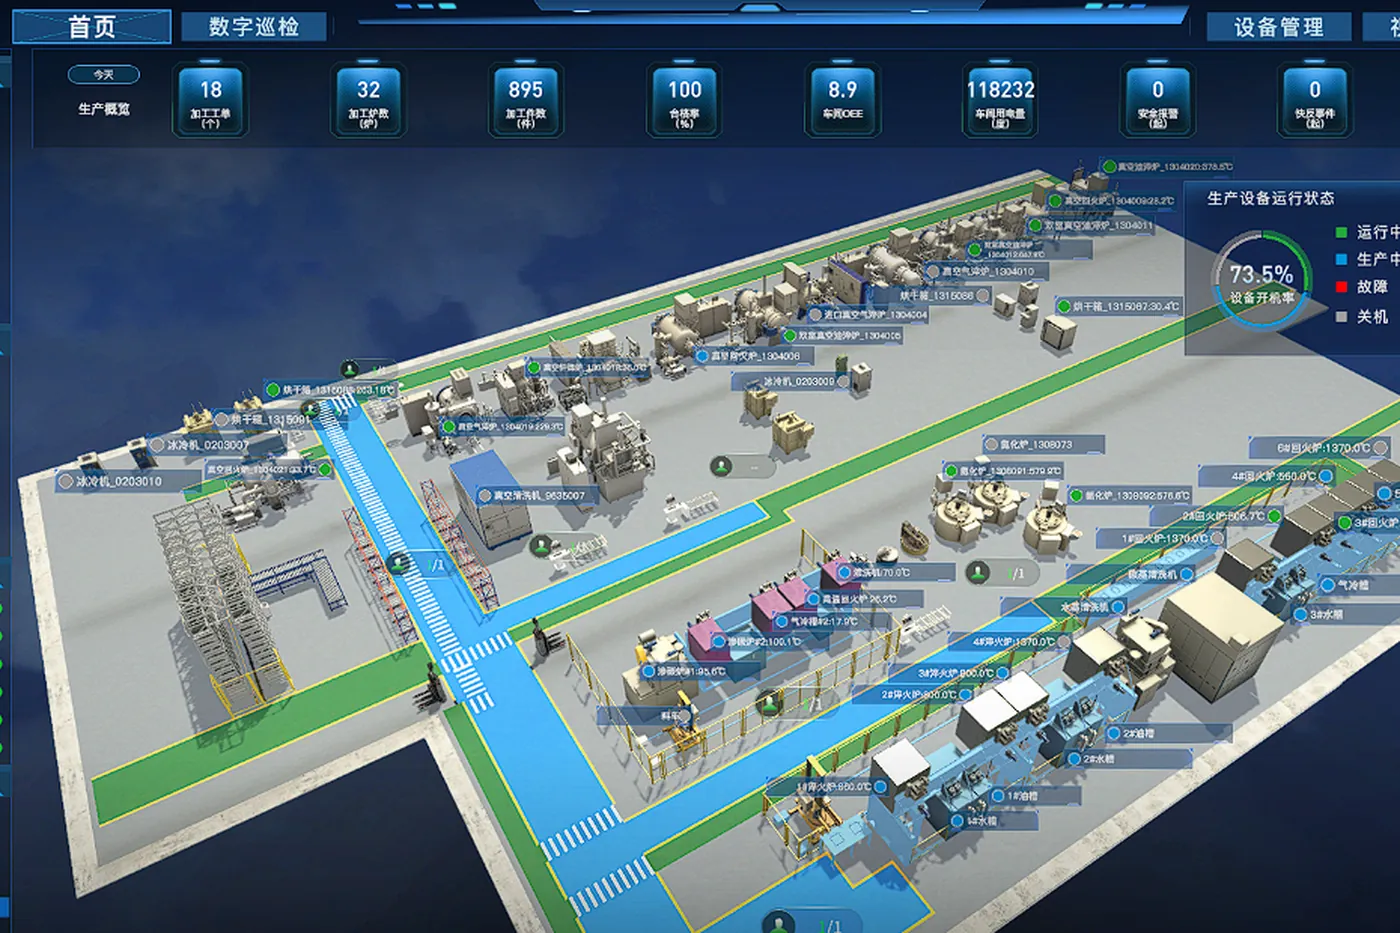
数据采集:炉温、气氛、能耗,自动采
工艺编制:建立工艺库,成熟工艺一键下发
生产管控:工单、排产、批次跟踪
报表导出:生产档案、质检报告自动生成
四步走完:出布局图→定采集点→组网→上线。
不换炉、不停产、渐进式改。
落地效果
说几个真实案例。
重庆某金属表面处理公司(10台设备)
产品型号几千种,一炉最多合炉20多种工件,以前排产靠猜。上线后自动排产,排产时间缩到原来的30%,错排漏排基本没了。
苏州某金属公司(两个厂区51台设备)
手机扫码报工,淬火转移全程录像,生产过程可追溯。能耗采集算出了单件工件的热处理成本——以前算不出来,现在每一笔都清楚。
江阴某机械装备公司(两期61台设备)
从来料、生产到检验,全周期数据积累。质量追溯有据可依。
河北某机械制造公司(三期18台设备)
上了能耗管理和异常报警。异常情况及时发现,配合峰谷电价核算成本,能耗降了近一成。
综合数据:
合格率稳定在98%以上
台账人力减少70%
能耗成本降8%-15%
设备综合效率提升12%-20%
客户质量审计一次通过
还有个小故事。
溧阳一家热处理厂,上线后系统报警——甲醇流量计数据异常。
现场一查,阀门没关紧。
一个肉眼发现不了的隐患,被数据提前揪了出来。
说到底,这是道生存题
热处理这个行当,正在从“人治”走向“数治”。
政策在推,客户在逼,同行已经跑起来了。
上MES不是为了好看,是为了:
· 质量出问题时有据可查
· 客户来审核时心里不慌
· 老师傅退休了手艺还在
· 月底算账时成本清清楚楚
早一步,是竞争力。晚一步,是门槛。