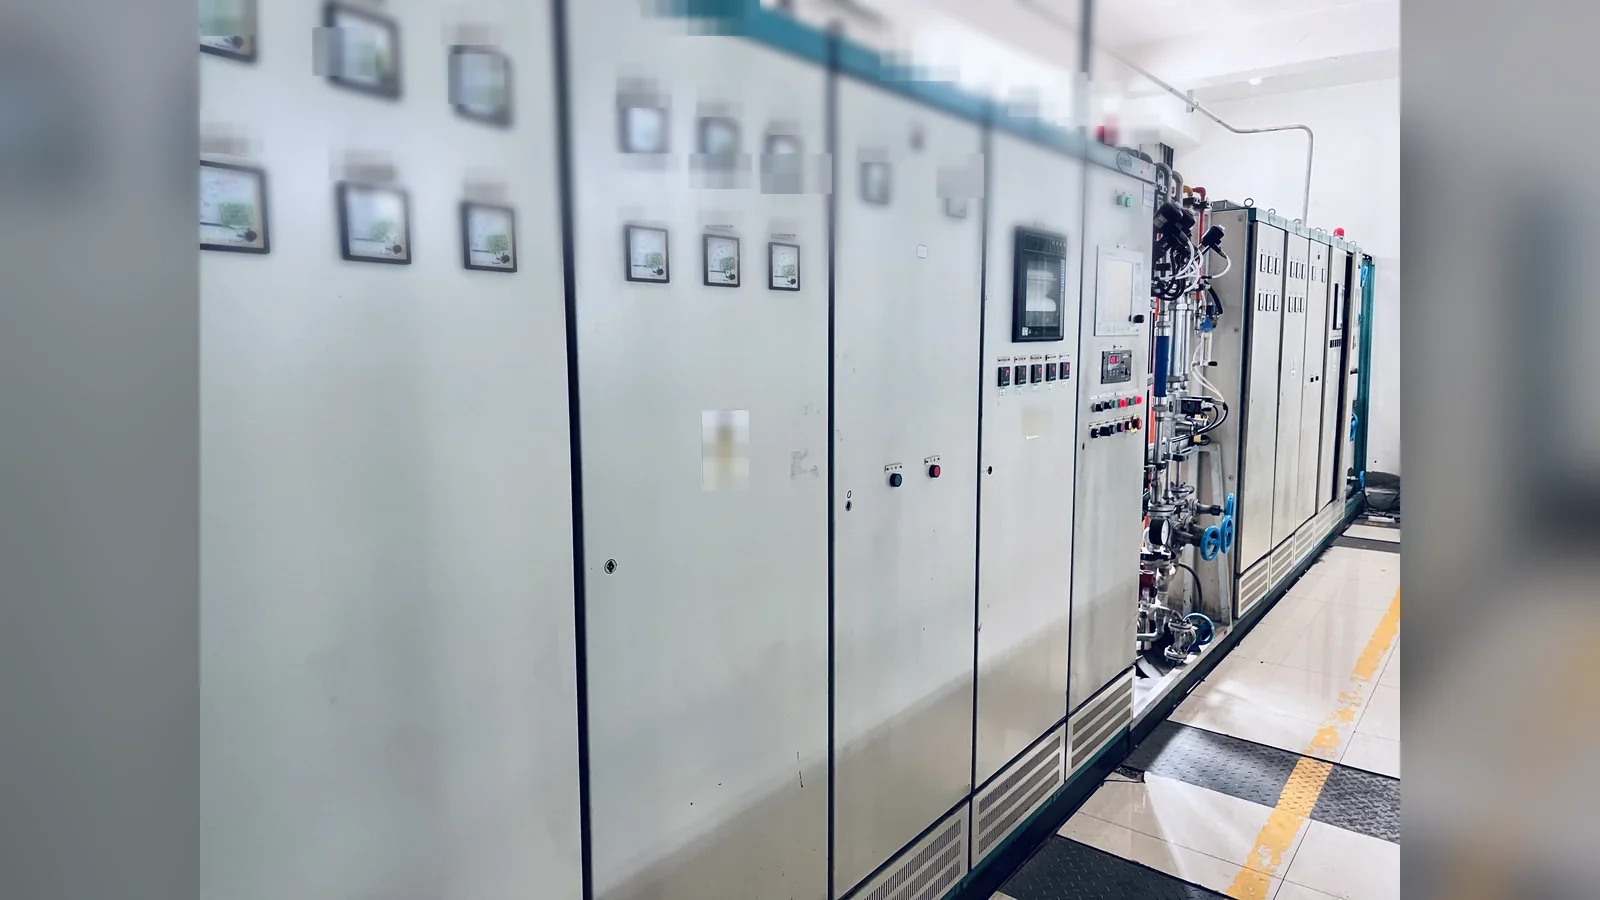
上周老周来我这坐,开口就一句:"我车间十几台炉子,上套采集软件不就完事了?"
我跟他聊了俩钟头,把他从"以为买个软件"到"先明确热处理设备数据采集"的过程捋了一遍。下面把这段对话整理出来——你车间要是也在琢磨这事儿,对着看就成。
老周: 真有那么复杂?我看着不就是炉子接上线、数据上电脑吗。
我: 接根线是最容易的。难的是你先得想清楚——要从每台炉子采什么。这事儿想歪了,后面全白费:采少了,数据不完整;采多了,费钱。
老周: 那不就看炉子嘛,什么炉采什么。
我: 您这么说不完全对。采什么不完全看炉子的类型,也要看这台炉子的典型工艺。同样一台箱式炉,核心工艺不同,要记录的参数也不一样。工艺卡上写"要控什么、控到什么精度、多久采一次",采集点就照那个来。设备只是壳,工艺才是判断依据。
老周: 你举几个实在的,别空说。
我: 行,说三个最常见的。
真空炉: 不只炉温曲线,还得有真空度曲线(分压、充气流量)、加热室压力、冷却速率。工艺卡写"真空度≤5×10⁻³ Pa、升温速率 X ℃/min",采集点就得覆盖这些。采漏了真空度,后面做真空度-温度耦合分析就断了。
渗碳炉(气氛炉): 表面碳浓度、渗层深度靠碳势 Cp 曲线加保温时间算出来。要采氧探头/红外 CO₂、炉温、气氛流量、碳势计算值。这类炉子最怕只采炉温——碳势飘了你看不出来,等渗层不对已经废一炉。
回火炉、退火炉:主要是温度曲线加保温时间,多区炉每个区都得采,精度比渗碳低但要均匀。
老周: 懂了,采什么按工艺定。那新炉子好说,我那批老炉子怎么办?最老那台井式炉用了快十五年,连 PLC 都没有。
老周: 那采样频率、精度谁定?全场一个频率不行吗?
我: 还是工艺卡。
真空炉升温段温度变得快,采样频率高;保温段慢,可以疏到分钟级。
精度也一样。渗碳炉碳势要控到 ±0.05%C,采粗了等于没采。
定方案时,把每张卡的采样频率和精度也标出来,别全场一刀切。
我: 新炉子出厂带 PLC、带通讯口,协议一接数据就出来,真没什么好讲。难的全在老设备。你那批老东西,难点分三层——
第一层:没 PLC,数据锁在温控表里。 老炉子控温靠一块独立温控表(欧陆、岛电那类),没有上位机,数据在表里但没有"口"吐出来。这种从温控仪表上采:表带 RS485/Modbus 就直接读寄存器;不带通讯的,要么从模拟量输出(4–20 mA / 0–10 V)引根线,要么在关键测点加装传感器。
老周: 模拟量引根线,准吗?
我: 准不准看布线,所以才说信号会骗人——引得好、滤波做了,4–20mA 够用;引得马虎,不如直接换表。
第二层:仪表连通讯条件都没有,只能改仪表。 有的老表更绝——连模拟量输出口都没有,就数码管或指针显示。这种做不了"外接",只能换块带通讯能力的温控模块。关键点:保留原来的执行器(固态继电器、接触器、变压器全不动),只换"大脑"。炉子还是那台,工人操作面板还是原来的样子,习惯不用改,但数据开始往外走。
第三层:信号本身会骗人。
热电偶用久了衰减,温度慢慢漂;模拟量引线一长就吃干扰——车间大电机一启停,4–20mA 信号能抖出零点几毫安,对应温度飘好几度,得在采集端滤波接地。
老记录仪还是纸带的,定期换纸、怕潮怕晒。这些不是"接上线"能解决的。
老周: 还有人跟我说,给老炉子加个上位机直接读不就完了?
我: 问题是老设备压根没上位机这层——温控表自己闭环控温,和外面的电脑不说话。"采"只能从表往下做:要么读表、要么换表,绕不开。
老周: 对了,我有个朋友厂是给军工配套的,老被审厂卡。他愁的不是采不出,是电子和纸上对不上。
我: 这类客户不能按"能采出来就行"做。国企、军工配套厂,生产过程原始记录有硬性要求:纸质工艺记录单留存好几年,审核员报个批次号,两分钟调出这炉完整参数轨迹,而且电子系统里记的,和纸上写的一字不差。军工按 GJB、汽车件按 IATF 16949/CQI-9,留存年限动辄好几年,审核是倒查——去年某批货的曲线现在也得调得出来。
这儿有个行业里常见的坑:不是"数据不准",是合规性缺口。工人忙起来,事后把记录仪上的 PV(实际炉温曲线)批量抄进系统——PV 本身是准的,但记录是补的,等于"事后补录冒充现场巡检"。CQI-9、AMS2750 那类审核里,这会被开不符合项,轻则整改、重则影响供货资格。
正确做法就一条:直接从记录仪把数据读进系统,让参数和纸质原始记录一致。记录单该停就停,别留"系统一套、纸上一套"的口子——开了就再也关不上。
我们见过有厂因为这事被卡过审厂,整改了三个月,差点丢了一个大客户的供货资格。这事不是"数据准不准"的问题,是"能不能继续供货"的问题。
老周: 听你这么讲,这活不小。你们这套一般怎么搭?
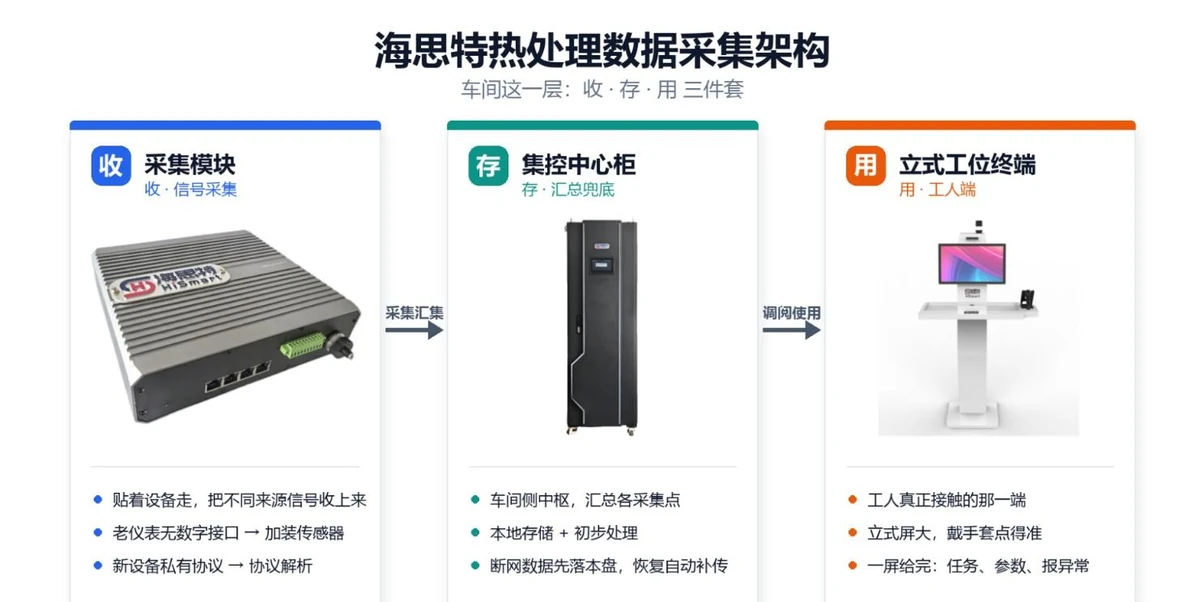
我: 我以我们做海思特那套热处理采集架构为例——车间这层专门有模块负责,核心就三件套,正好对应"收、存、用":
采集模块——管"收"。 贴着设备走,把不同来源信号收上来。老仪表没数字接口就加装传感器,新设备私有协议就做解析。不挑设备新旧、只认信号,但脏活多、个体差异大,一台一台啃。为什么不直接上大平台?大平台接标准协议,老炉子私有信号它不认,总得有人先翻译成标准格式——这步省不掉。
集控中心柜——管"存"和"兜底"。 车间侧中枢,汇总采集点、本地存储加初步处理。
老周: 断网补传?我车间网络确实烂,经常掉线。本地能存多久?
我: 看配置,一般本地存几个月没问题。关键是断网那段时间数据先落本地盘,网恢复了自动补传,不会出现"一整炉曲线没了"的情况。不少厂吃过亏:数据走车间 WiFi 直传云端,一断网整炉曲线没了。本地先落一盘,比什么都稳。
老周: 工人那端,他们要是嫌麻烦不用怎么办?
我: 这正是立式工位终端要解决的——管"用"的那一端。工人真碰的那端。立着放(站着操作)、屏大(戴手套点得准)、一屏给完要紧信息——这炉做什么、参数多少、下一步干什么、怎么报异常。工人只关心三件事:系统表单数据对不对、下一炉做什么活、今天任务能不能干完。别小看这一端,我们见过不少项目采集做得漂亮、工人端难用,最后没人点——数据采上来也没人看。给工人那端做不好,前面白干。
老周: 采上来到底值什么钱?我这人实在,你得让我看到回报。
我: 分两层说。先看短期——
短期——追溯和质量分析,当天就能用。 一批货出问题,两分钟调出这炉完整工艺轨迹——炉温偏差多少、碳势波动多少、保温够不够,不翻纸不猜。举个具体的:某批齿轮齿面不合格,以前翻一堆纸质记录单、靠记忆猜哪台炉子;现在报批次号,两分钟拉出全程——炉温第 47 分钟掉 8 度、保温少 6 分钟,原因一眼清,下一炉同样零件系统直接提示补保温。再把炉温偏差、碳势波动和废品率放一起看,慢慢摸出规律:哪台炉子、哪段曲线最容易出废品。
老周: 长期那块听着有点虚。你就说,我今年能看到啥?
我: 今年立竿见影的有两样:1.工人不用再抄,省的是实打实工时;2.产品档案两分钟调曲线,以前翻半天。这俩当月就能感觉到。
老周: 那长期呢?我总得跟股东有个交代。
我: 长期就一件事:几年跑下来,每台炉子、每种零件、每张工艺的执行数据都攒下。能干两件事:一是工艺优化——同样材料不同装炉方式能耗差多少,有数可算;二是喂仿真——热处理仿真(炉温均匀性、组织转变)要的边界条件和实测曲线,就来自这里。谁先攒下这套数据,工艺迭代有据可依,不用每次靠老师傅拍脑袋。举个例子,同样 20CrMnTi 齿轮,不同装炉量,三年跑下来能耗差多少,有数可算——下次报价心里就有底,不用拍脑袋。
说句实在的:现在主机厂对追溯要求一年比一年细,还在全靠纸记录的厂,接单门槛会一点点抬高。数据这东西,早采一天是一天,停一天就断一天。
老周: 我最关心的还是钱。我那台十五年井式炉,能不能采集?
我: 能,而且这是我们的强项。给您说个近的例子。
江浙有家民营热处理厂,车间 8 台炉子,最老井式炉快 20 年,仪表连 RS485 口都没有,数据全靠工人巡检、手抄记录单。厂里不想花几十万换新炉,问能不能改造。我们挑最难那台井式炉先做验证:原加热控制柜、热电偶、执行器全保留,只把温控表换成带 Modbus 通讯的型号,车间加一台集控柜做汇总。工人操作面板还是原来的样子,习惯不用改;后台数据开始往外走。两周验证跑通,新采炉温曲线和原记录仪对得上。验证成功,整个车间 8 台炉子全部按照这个技术路线进行改造。
核心思路就一句:不是换炉子,是换"大脑"——执行机构不动,只给老设备装通讯能力。挑最难的先做不是炫技,demo 成了整批才有底气,厂里才信这事儿真能干成。
老周: 那你给我透个底,大概多少钱?
我: 行,说个区间(非精确报价,看炉型和现场):
· 单台仪表模块:国产带通讯温控模块千元级;进口(欧陆/岛电)看通道数和精度,三五千到近万不等。
· 施工 + 接线 + 调试:单台再加几百到两千,看走线难度。
· 整炉含传感器 + 通讯 + 集控柜分摊:通常万级到几万,远低于换新炉几十万。
· 周期:单台 1–3 天;整车间一批几周(含调试和试烧)。基本不停产。顺带说,改造大多利用停炉间隙换模块,不像换炉要整线停,对产能基本没影响。
对比很直白:换新炉几十万、还得停产重组;改造几千到几万、炉子照常转。对老旧设备占比高的厂,这是先把数据"捞"上来的最划算一步。
选型别只比价:模块要认你那台炉子的热电偶类型和通讯距离,有的国产模块通道数够但采样精度不够,碳势炉用不了,反而白花钱。