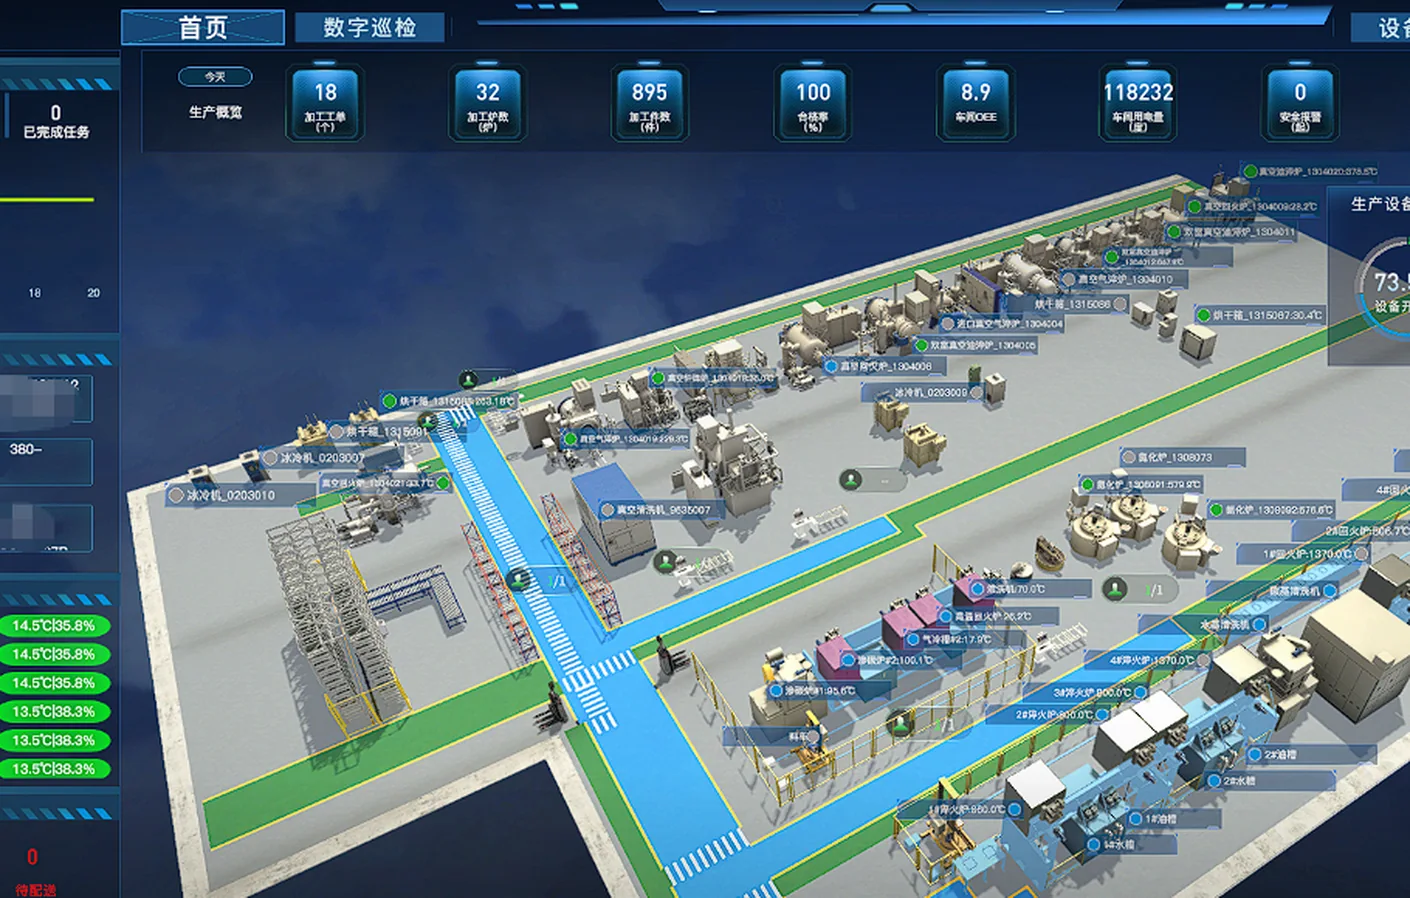
热处理车间上 AI,不是让模型去指挥炉子。
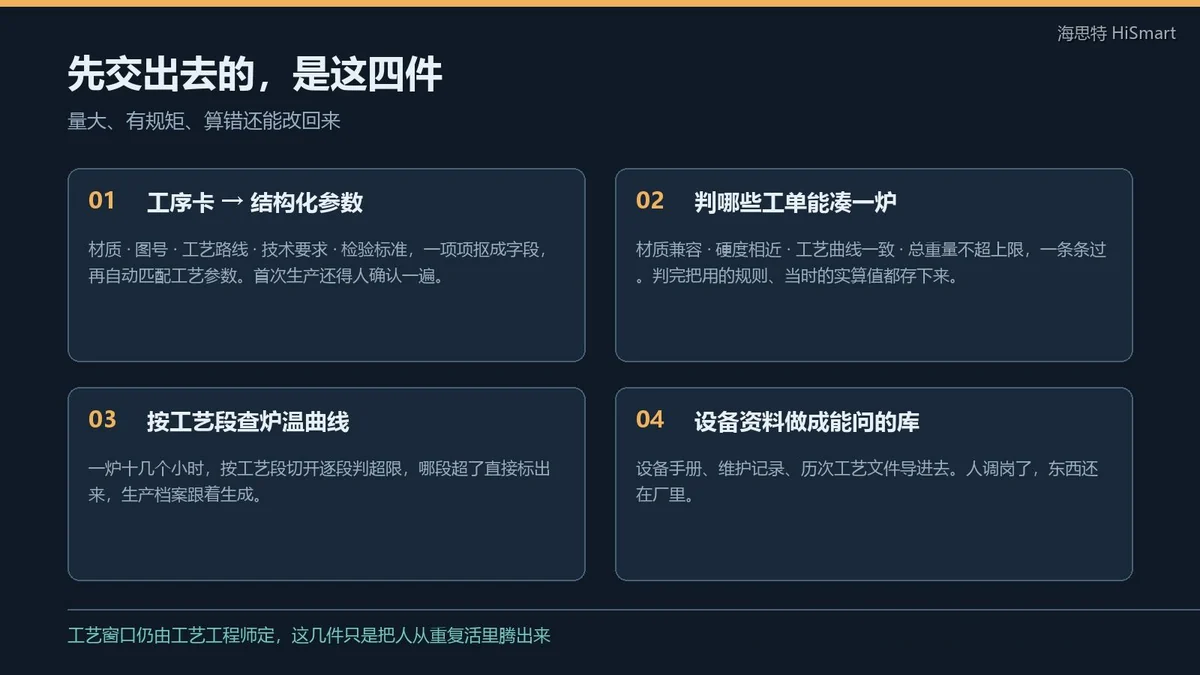
现在真能交出去的是这几样。工序卡扫成系统参数,判断哪几张工单能凑一炉,替人盯完十几个小时的炉温曲线。设备手册和历年工艺文件,做成随口能问的库。都是量大、有规矩、算错还能改回来的活。但排产方案和工艺参数不行。AI 只能把方案摆出来,人在界面上点一下确认,指令才能发到设备。工艺窗口是工艺工程师定的,出了质量问题,负责的是签字那个人,不是模型。
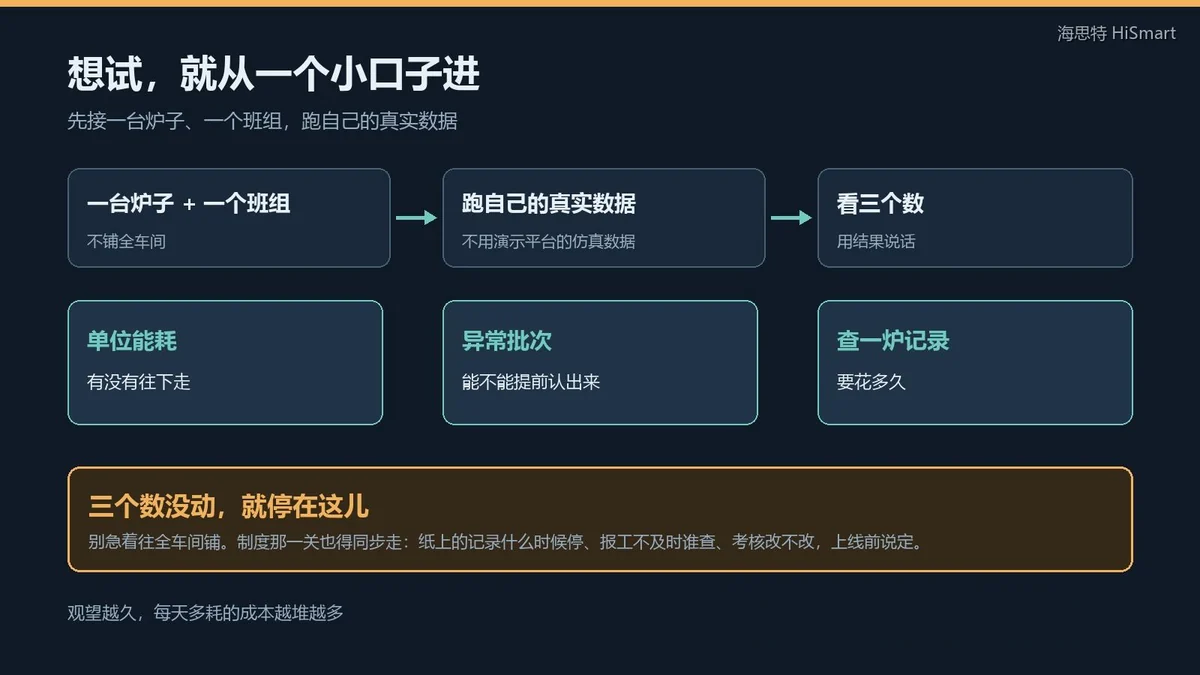
这键也不是装上就能按。屏幕上得先有这一炉的完整东西:装了哪些工单、走的什么曲线、耗了多少能、检验结果多少。多数车间现在凑不齐。再就是制度得跟着改,纸上的记录什么时候停、报工不及时谁查、考核改不改,上线前就得说定。这两样没做,系统装了也用不起来。想试,先接一台炉子、一个班组,跑自己的真实数据,没改善就停。
能交出去的是哪几件
车间里最磨人的,是把纸上的东西搬进系统。工序卡扫进去,材质、图号、工艺路线、技术要求、检验标准,一项项抠成字段,再自动去匹配工艺参数。老师傅翻卡片找版次的工夫就省了。首次生产还得人确认一遍,觉得不对,回头改匹配规则就行。合炉也能交给它判。材质兼不兼容、硬度要求相不相近、工艺曲线对不对得上、总重量有没有超上限,一条条过。判完把用的哪条规则、当时的实算值都存下来,往后质量上出了事,这一炉怎么凑的,翻记录就明白。
还有炉温曲线。一炉十几个小时,按工艺段切开逐段判超限,哪段超了直接标出来,生产档案跟着生成。设备手册、维护记录、历次工艺文件导进去做成能问的库,人调岗了东西还在厂里。
下发那一下,得留给人
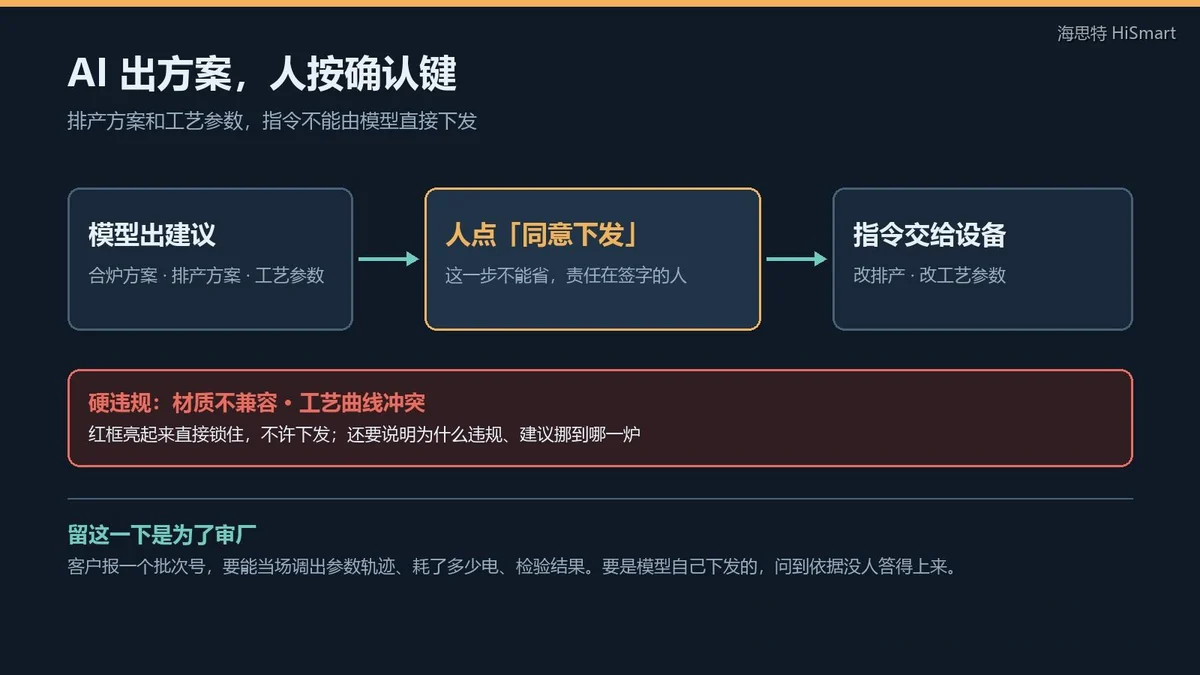
标题里那个"确认键",就是人在界面上点一下"同意下发",指令才会发到设备。
工艺窗口是工艺工程师定的。升温、保温、冷却、淬火到回火的间隔都有硬约束,一炉里还挂着几个客户的不同要求。方案算得再漂亮,改排产、改工艺参数这类指令,必须人点过确认才能往下发。
我们给车间做这类系统时,这条规矩是直接写进控制流程的:模型出建议,界面等人按一下,再交给设备。手动拖甘特图也一样。材质不兼容、工艺曲线冲突这类硬违规,红框亮起来直接锁住,不许下发,还得说明为什么违规、建议挪到哪一炉。谁手动调过,调之前什么样、调完什么样、什么原因,全记下来。
留这一下是为了审厂。客户报一个批次号,你得当场把这一炉的参数轨迹、耗了多少电、检验结果一起调出来。要是当时那下是模型自己按的,问到依据,没人答得上来。
数据凑不齐,确认键就是盲按
温度曲线、能耗读数、质量结果,车间天天在产这三样。可就是对不上。曲线留在仪表本地,电费气费单一个月就一个总数,质控卡归了档没人再调。哪条曲线对应哪个零件、哪次硬度检验对应哪一炉,说不清。没有这层对应,AI 没东西可算。
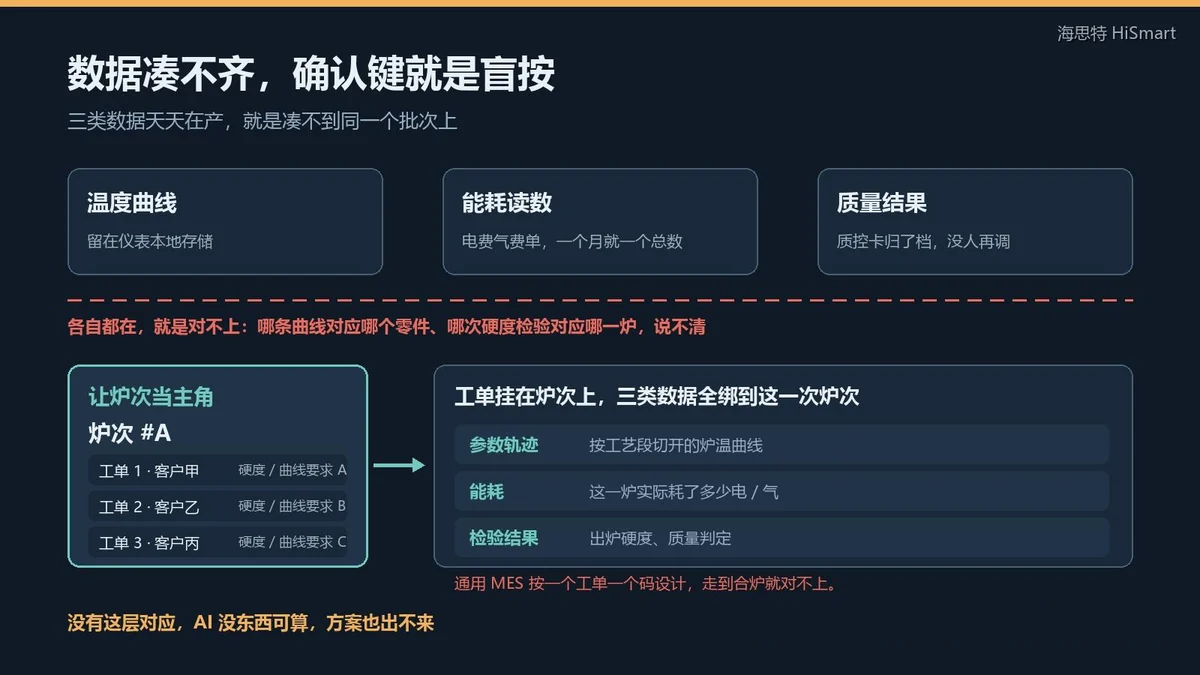
合炉是最难的一关。一个炉次挂好几个工单,不同客户不同要求,还得靠装炉位置和料盘摆放去平衡。数据结构得让炉次当主角,工单挂在炉次上,参数、能耗、检验结果全绑到这一次。通用 MES 按一个工单一个码设计,走到这儿就对不上。热处理的零件工艺各不一样,设备各不一样,工序还得随时调,拿一套公共逻辑套下来,车间用不起来。
采集那头也是硬活。用了十几年的井式炉,仪表连通讯口都没有,得加装传感器一台一台啃。新一点的设备是私有协议,得做解析。车间网络常断。断网那阵子先存本地,通了再补传,不然一炉十几小时的曲线断一段,档案就缺一块。
真要试,一台炉子、一个班组就够,跑自己的真实数据。看三个数:单位能耗有没有往下走,异常批次能不能提前认出来,查一炉记录要花多久。没动,就停在这儿,别急着往全车间铺。
还有制度这一关
数字化落地一定伴着管理制度改。上一套系统、一切照旧还想变好,做不到。
上线前有几件事得说定。纸上的记录什么时候彻底停,这事最要紧。两套并行一旦开了口子,往后就再也关不上。报工不及时算什么、谁多久查一次,写清楚。量化数据出来之后考核改不改,也提前说一声。
工人会抵触,正常。真用起来,那张记录单不用抄了。下一炉做什么,系统上看。今天能不能按时下班,一目了然。系统表单里的数据对不对,他当场就能核。活没多,反而少一截。
装炉量、工时、一个人看几台炉,这些数本来就该有据可依,排产和计件才不用拍脑袋。把它读成拿系统盯工人,是理解歪了。
一直观望的厂,成本天天在耗。客户那头的追溯要求一年比一年细,早晚得做,躲不过去。
真要上这么一套,先定一件事:那个确认键交给谁按?调度员、工艺师,还是车间主任?